
Laserové svařování se postupně posouvá z oblasti specializovaných aplikací do běžnější průmyslové výroby. Nové systémy slibují vyšší produktivitu, jednodušší obsluhu a možnost zpracovávat různé druhy kovových materiálů. Pro výrobce však zůstává zásadní otázka: kdy se investice do nové technologie skutečně vyplatí?
Vývoj svařovacích zařízení se v posledních letech nezaměřuje pouze na zvyšování výkonu tradičních metod MIG/MAG a TIG. Stále větší pozornost získává laserové svařování, které nabízí zajímavou alternativu zejména při výrobě plechových dílů, krytů, skříní a dalších konstrukčních celků. Jeho hlavní předností je možnost dosahovat vysoké rychlosti svařování a současně omezovat tepelný vliv na okolní materiál.
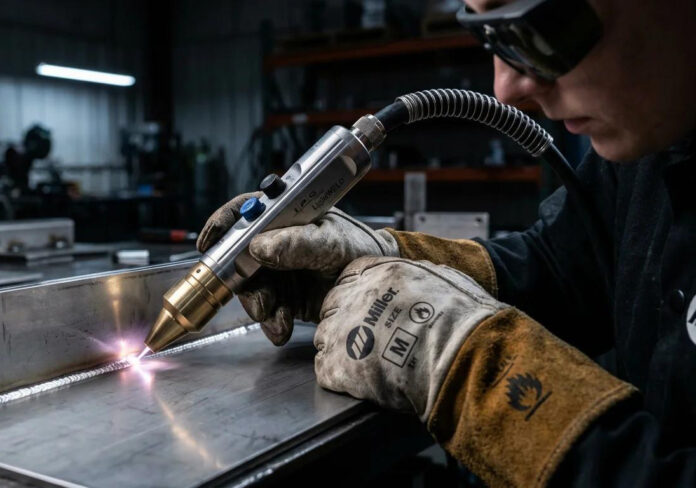
Aktuální novinkou je vstup finské společnosti Kemppi do segmentu ručních průmyslových laserových systémů. Výrobce 5. října 2026 představil zařízení FastBeam 3 s laserovým výkonem 3 kW. Podle společnosti má systém umožnit využití laserového svařování při výrobě ocelových, nerezových a hliníkových dílů a nabídnout další možnost vedle zavedených obloukových metod. Výrobce uvádí potenciál dosahovat více než desetinásobné rychlosti oproti svařování metodou TIG; konkrétní výsledek ovšem závisí na materiálu, geometrii spoje a výrobních podmínkách.
Méně tepla, více možností
Laserový paprsek soustřeďuje energii do úzké oblasti spoje. Díky tomu lze v řadě aplikací omezit deformace, zkrátit dobu svařování a snížit rozsah následných dokončovacích prací. To je důležité například při výrobě pohledových dílů z nerezové oceli, tenkostěnných konstrukcí nebo sestav, u nichž je požadována přesná geometrie.
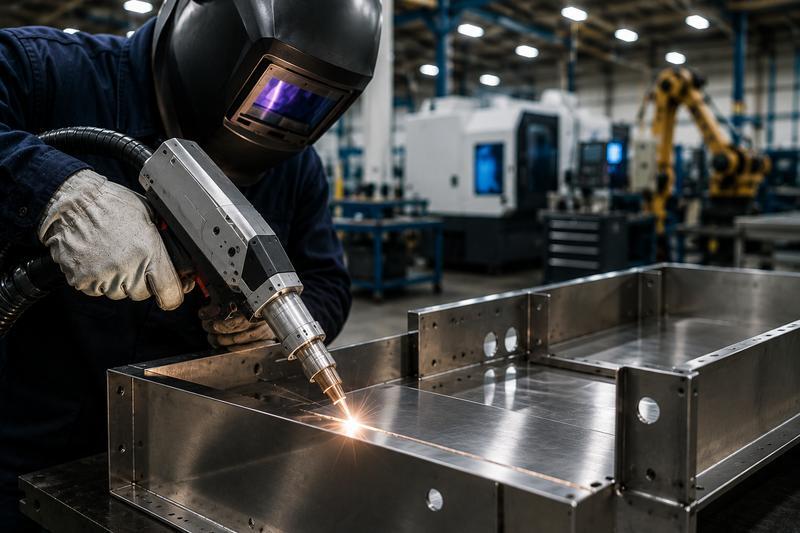
Pro výrobní podniky může být významná také flexibilita. Ruční systém umožňuje pracovat s různými tvary dílů bez nutnosti budovat kompletní robotizované pracoviště. Uplatnění proto může najít nejen v sériové výrobě, ale také v zakázkových provozech, při montážích a opravách. Laser však není univerzální náhradou všech dosavadních metod. Při rozhodování je nutné posoudit typ spoje, tloušťku materiálu, požadovanou pevnost, polohu svařování i nároky na kvalitu výsledku.
Bezpečnost je podmínkou
S rozšířením ručních laserových zařízení roste význam bezpečnosti práce. Laserové záření může způsobit závažné poškození zraku a představuje riziko také pro osoby v okolí pracoviště. Nestačí proto pouze pořídit vhodné ochranné brýle. Nutné je vyhodnotit rizika konkrétního zařízení, zabezpečit prostor, zamezit nebezpečným odrazům a dodržovat pokyny výrobce. Podle provedení a způsobu použití může být zapotřebí vyhrazené pracoviště s odpovídajícími ochrannými prvky.
Důležitou součástí rozhodování je rovněž zaškolení obsluhy a kontrola kvality svarů. Vyšší rychlost sama o sobě nezaručuje kvalitnější spoj a nesprávně nastavený proces může vést k vadám, které se projeví až při kontrole nebo provozním zatížení výrobku.
Rozhoduje ekonomika celého procesu
Při porovnávání laserového svařování s metodami MIG/MAG či TIG by firmy neměly sledovat pouze pořizovací cenu stroje. Podstatné jsou celkové náklady na výrobu jednoho dílu: čas obsluhy, příprava a ustavení součástí, spotřební materiál, případné broušení, kontrola svarů i náklady na bezpečnostní opatření.
Právě v této oblasti se rozhodne, zda se nová technologie prosadí v širším měřítku. Tam, kde se svařují opakující se díly a kde je důležitá rychlost i vzhled spoje, může laser přinést výrazný přínos. U malých sérií, složitých poloh nebo specifických materiálů mohou naopak zůstat výhodnější tradiční metody.
Ruční laserové svařování tak rozšiřuje možnosti průmyslových provozů, nikoliv však bezpodmínečně. Budoucnost bude patřit firmám, které dokážou správně vybrat technologii pro konkrétní výrobek a hodnotit nejen rychlost svařování, ale také kvalitu, bezpečnost a celkovou produktivitu.