
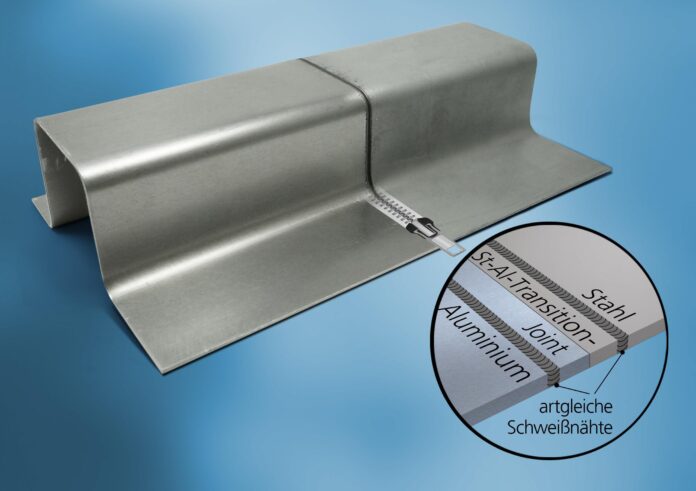
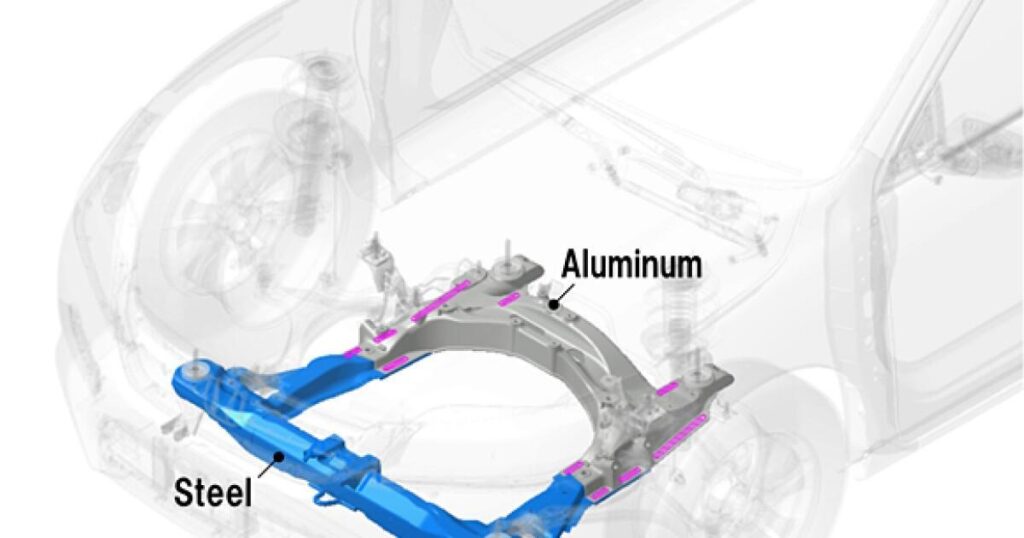
Snižování hmotnosti konstrukcí patří mezi důležité požadavky současného automobilového průmyslu. Výrobci proto kombinují ocelové díly s hliníkovými slitinami, které nabízejí nízkou hmotnost a dobré mechanické vlastnosti. Podobná potřeba vzniká také při výrobě bateriových systémů pro elektromobily, kde se propojují články s elektrickými sběrnicemi.
Spojení dvou rozdílných kovů však není jednoduché. Hliník a ocel mají odlišné tepelné vlastnosti a jejich vzájemná rozpustnost je omezená. Při svařování proto na rozhraní vznikají intermetalické sloučeniny železa a hliníku (IMC). Tyto fáze mají vysokou tvrdost, ale zároveň jsou křehké. Pokud se vytvoří v příliš silné vrstvě, mohou způsobit vznik trhlin a snížit pevnost spoje.
Rozhodující je tloušťka mezivrstvy
Jedním z klíčových parametrů při spojování hliníku a oceli je tloušťka mezivrstvy IMC. Odborné studie často uvádějí hodnotu přibližně 10 µm jako důležitou orientační hranici pro omezení rizika křehkého porušení. Optimální rozmezí však závisí na konkrétních materiálech, geometrii spoje a použité technologii.
Příliš silná mezivrstva zvyšuje riziko praskání. Ani samotné dosažení co nejmenší tloušťky ovšem automaticky nezaručuje nejlepší výsledek. Rozhoduje také složení, struktura a rovnoměrnost vrstvy, kvalita smáčení povrchu a celkové provedení spoje.
Proto je důležité řídit podmínky, za kterých oba materiály při svařování reagují. Významnou roli hraje především množství dodaného tepla a doba, po kterou rozhraní zůstává vystaveno vysoké teplotě.
Laserový paprsek pod přesnou kontrolou
Laserové svařování nabízí vysokou hustotu energie a možnost přesně ovlivňovat tepelný příkon. Díky tomu lze omezit tepelně ovlivněnou oblast a lépe řídit vznik nežádoucích struktur na rozhraní materiálů.
Výzkum se zaměřuje například na kombinaci tvarování laserového paprsku s jeho řízeným vychylováním během svařování. Takzvané kmitání paprsku umožňuje měnit rozložení tepla v oblasti spoje a ovlivňovat hloubku průvaru, tvorbu mezivrstvy i vznik pórů a trhlin.
Studie publikovaná v časopise Journal of Manufacturing Processes ukázala, že při dvoupaprskovém laserovém svařování a pájení hliníkové slitiny AA7075 s ocelí DP590 ovlivňoval výkon laseru smáčení ocelového povrchu i tloušťku mezivrstvy. Při optimalizovaných podmínkách dosáhla průměrná pevnost spoje v tahu 123,7 MPa. Výsledek potvrzuje, že vlastnosti spoje závisí na vhodném nastavení celého procesu, nikoli pouze na výkonu laseru.
Význam pro výrobu baterií elektromobilů
Další oblastí využití je spojování válcových bateriových článků s elektrickými sběrnicemi. Ty mohou být vyrobeny z hliníku nebo mědi, zatímco plášť článku bývá ocelový, často s niklovým povlakem. Spoj musí zajistit nejen mechanickou pevnost, ale také nízký elektrický odpor a spolehlivý přenos proudu. V tomto případě je důležitá rovněž kontrola hloubky průvaru, pórovitosti a elektrického odporu spoje. Nevhodně nastavené parametry mohou vést ke vzniku vad, které ohrožují spolehlivost elektrického propojení. Vývoj proto směřuje k přesnějšímu řízení laserového procesu a k optimalizaci parametrů pro konkrétní kombinace materiálů a konstrukční požadavky.
Mikrometrové rozdíly s velkým významem
Spojování hliníku a oceli ukazuje, jak zásadní vliv mohou mít mikroskopické změny struktury na vlastnosti průmyslového výrobku. Správně nastavené laserové svařování může umožnit využívat výhody obou kovů v jedné konstrukci, aniž by se zbytečně zvyšovalo riziko křehkého porušení.
Pro výrobce proto není cílem pouze vytvořit svar, ale především zajistit stabilní a opakovatelnou kvalitu rozhraní. Právě kontrola tepelného příkonu, struktury mezivrstvy a výsledných mechanických i elektrických vlastností rozhoduje o tom, zda bude spoj dlouhodobě spolehlivý.