
AMPER 2014 – Hala V, stánky 1.06 a 1.23
Svařování laserem je velmi rychlé, paprsek lze nasměrovat přesně na definované místo a proto opakování procesu je velmi přesné. Přesnost působení paprsku také neovlivňuje okolí sváru. Velká flexibilita ve změně tvaru produktu, kdy je laser připraven v řádu sekund svařovat jiný produkt na jiné místo, to jsou výhody laseru. Laserové svařování od Leonarda je budoucnost pro automobilový průmysl.
Svařování dvou plastů je možné provádět vibračně (zahřejí se dvě styčné plochy a spojí), ultrazvukem, tepelným nahřátím, IR světlem a také laserem. Vláknový laser je na vlnové délce IR světla, a tedy dochází ke spojení laserového a IR svařování. Jde o svařování plastu za působení radiace, která ve spojení s ovládáním laserového paprsku je velmi přesná a nasměrování paprsku je řízeno skenovací hlavou. Stopa paprsku muže být přitom od 0,01 mm až například do 2 mm. Mezera mezi dvěma materiály musí být maximálně 0,1 mm, jinak ke spojení nedojde. Z toho důvodu je vyžadována vysoká kvalita plastových dílů z formy a také vytvoření přítlaku dvou materiálů, které se přiblíží na minimálně možnou vzdálenost.
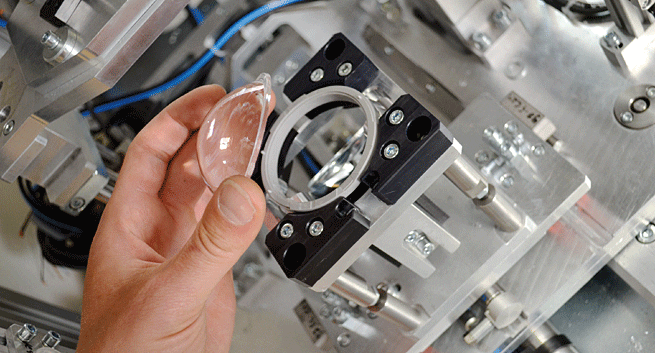
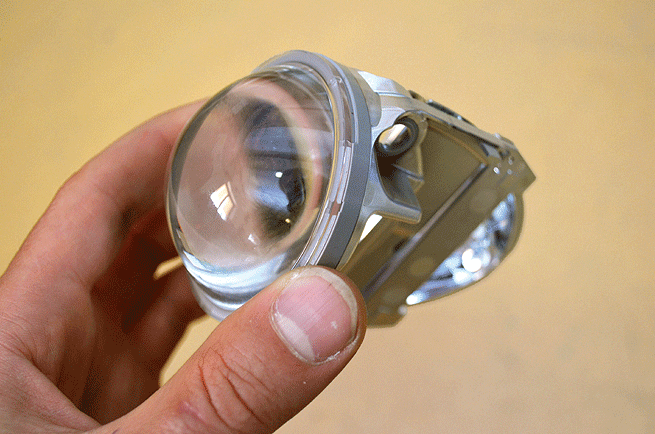
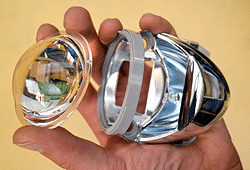
Spojení dvou materiálů za pomoci laseru je možné, pokud jeden z materiálů je absorbční a laserový paprsek se v něm zachytí a druhý materiál je transparentní pro laserový paprsek. Díky těmto vlastnostem paprsek pronikne, penetruje s malým útlumem přes transparentní materiál A (v našem případe čočka) a jde dále na vrstvu materiálu B, který je absorbční pro laserový paprsek. Působením laseru dochází k zahřátí materiálu a teplo se přenáší na optiku (transparentní materiál) a působením tlaku na oba materiály se eliminuje mezera mezi materiály a dochází ke spojení materiálu. Podmínkou svařování je použití dvou materiálu s odlišnou absorbcí pro laserový paprsek – jinak proces svařování nelze provést. Díky malému, lokálnímu působení laserového paprsku na materiál, není namáhán celý plastový díl. Laserový paprsek lze velmi přesně nastavit, co do výkonu a frekvence, máme tak velkou kontrolu nad procesem svařování. Ve spojení s tepelnou kontrolou v době svařování nedojde k přehřátí materiálu a k jeho spálení, karbonizaci a degradaci svařeného spoje. Spoj je také velmi nenápadný a díky preciznosti svařování na malé ploše je velmi pevný. Celý proces je nekontaktní a neobsahuje opotřebovatelné nástroje, které by vyžadovali servis a kontrolu. Systém má velmi velkou životnost a tím pádem i náklady na provoz jsou mnohem nižší.