

Oblast výroby forem a zápustek je stále velkým konzumentem nástrojů pro třískové obrábění kovů a současně motorem vývoje nových a nových řešení nástrojů s větší výkonností, ale i universálností vlastní použitelnosti při plnění požadavků tohoto speciálního odvětví. Jsou určitá pravidla a metody, které byly časem popřeny a nahrazeny takovými, které dříve nebyly vůbec představitelné. Pro zvýšení produktivity jsou klíčovým řešením například nástroje pro HSM (high speed machining) frézování kalené oceli s nižší závislostí na následném elektroerozivním nebo ručním dokončování a ručním dočišťování a leštění formy.
S dnešními zdokonalenými nástroji pro HFM (high feed milling) na CNC strojích s dostatečným počtem otáček můžete obrábět dutinu zápustky při posuvech 1 270–5 000 mm/min a dosáhnout i tak kvalitní povrch a snížit časy potřebné pro další dobrušování a leštění až na pětinu. Platí to pro sorty materiálů od P20 až po H13.
Co se však nezměnilo je to, že formy a zápustky je třeba stále rychleji a rychleji hrubovat, polohrubovat a dokončovat v hůře a hůře obrobitelných materiálech. To prostě nelze obejít. Ať jsou vaší specializací formy pro plasty, razidla, lisovadla či postupné zápustky, konkurenceschopnost a ziskovost závisí více než na čemkoli jiném především na rychlosti s jakou dovedete odebrat přebytečný materiál. Pokud umíte urychlit tuto část výroby, můžete konkurovat i výrobcům s levnější pracovní silou.
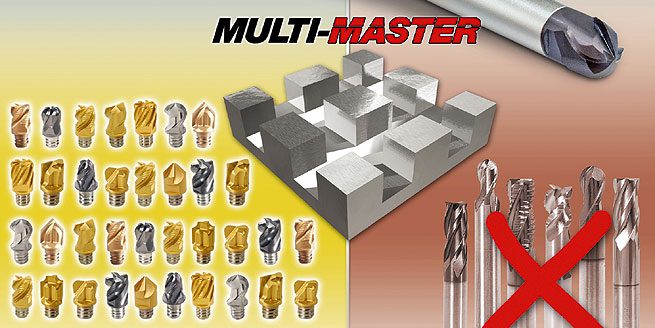
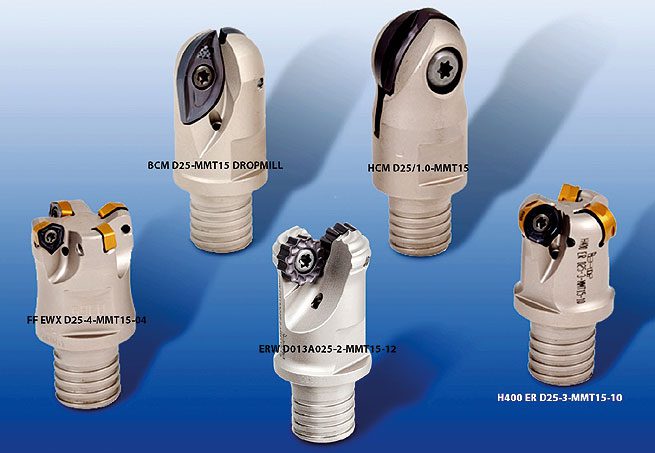 Po rychlém odebrání přebytečného materiálu při ryze hrubovací operaci nastupuje etapa polohrubování. Je to příprava dutých i vydutých tvarů formy pro operaci dokončování s jemným a pokud možno stejnorodým přídavkem. Je nutné dostat se i do ostřejších koutů formy, kam se s hrubovacím nástrojem nevejdeme. Mnohdy je třeba používat při takové práci různé druhy a tvary nástrojů. Pro urychlení samotné výměny nástrojů jsou výhodné nástroje multifunkční. V nástrojárnách se s oblibou používají k takové práci nástroje ISCAR řady MULTIMASTER. Jedná se o již několik roků úspěšně užívanou variabilní řadu nástrojů sestávajících z ocelových, karbidových i wolframových stopek různé délky a štíhlosti s výměnnými karbidovými frézovacími hlavicemi různých geometrických tvarů. Jednotlivé tvary suplují jak nástroje s vyměnitelnými destičkami, tak i monolitní stopkové frézy. Jejich tvary (kulové kopírovací, drážkovací, kotoučové) se dodávají jak v ekonomickém (lisovaném) provedení, tak i jako přesné broušené. Navíc jsou vyráběny v různé hustotě zubů a v dostatečné škále jakostí karbidů a povlaků. (obr.1) Nyní rozšířil výrobce tuto nástrojovou řadu i o větší výměnné hlavice osazené výměnnými destičkami všech svých nejpoužívanějších nástrojových systémů pro oblast formařiny (obr.2) Pro tuto skupinu použil logicky větší velikosti závitového spojení s válcovou stopkou.
BCM D25-MMT15 DROPMILL
Jsou kulové kopírovací frézy systému ISCAR DROPMILL. Určené pro polodokončování a dokončování při vysokých posuvech. Jedná se o plno efektivní dvoubřitý nástroj. Vyměnitelné destičky se vyrábějí v hrubovacím provedení (jak s děleným ostřím, tak i s plynulým ostřím) a v provedení pro dokončování.
HCM D25/1.0-MMT15
Jsou multifunkční kulové frézy systému BALLPLUS. Do stejného držáku lze upnout různé tvary a geometrie výměnných destiček.
H400 ER D25-3-MMT15-10
Jsou frézy řady HELIDO ROUND H400 osazeny oboustrannými destičkami se 4 rádiusovými břity R5 pro hrubovací operace tvarových ploch.
ERW D013A025-2-MMT15-12
Jsou frézy systému MILLSHRED osazované kruhovými destičkami s děleným ostřím pro polohrubovací operace s velkým vyložením nástroje. Vykazují nižší řezný odpor a dělí třísky na drobné segmenty, které lze velice snadno vyfouknout z tvořící se dutiny stlačeným vzduchem.
FF EWX D25-4-MMT15-04 a FF EWX D25-3-MMT15-05
Jsou frézy systému HELIDO 600 UPFEED. Jedná se o rychloposuvové frézy s velkým odběrem materiálu za časovou jednotku. Destičky tvaru trigon jsou oboustranné a poskytují uživateli 6 využitelných řezných hran.
SD S-A-SP
Jsou výměnné kotoučové frézy systému MULTIMASTER. Rozsah šířek 2–6 mm a průměrů 31,7 mm. Jsou určeny pro okružní zapichování, podpichování anebo drážkovací operace.
MM S-A-L135-C25-T15-CH
Jsou stopkové držáky o průměru 25 mm se středovým přívodem chlazení a závitovým spojením velikosti T15 MULTI-MASTER.
Pro ještě větší univerzálnost systému MULTIMASTER přinesl ISCAR na trh další tvary výměnných frézovacích hlavic se závitovým spojením velikosti T06.
MM ECD: Výměnná hlavice může sloužit jako navrtávaček pro zajištění přesnější polohy otvoru. Velmi ostrá špička drží přesně polohu při vnikání do materiálu. 90° vrcholový úhel předurčuje hlavici také pro operace srážení hran 45 stupňů.
MM EC-H: Výměnná karbidová hlavice s 5 řeznými břity. Pro eliminaci vibrací nástroje jsou jednotlivé břity s různým stoupáním šroubovice (35–41°) a nestejnou zubovou roztečí. Velmi dobře se hodí pro dokončovací operace na takových materiálech jako jsou vysokoteplotní slitiny, titan a Inconel. Tyto hlavice se dodávají v submikronovém karbidu IC308, v rozsahu průměrů 8 až 25 mm.
MM TS077-N…: 6břité karbidové výměnné hlavice pro výrobu malých T drážek, drážek a podpíchnutí. Tyto nové kotoučky jsou vyráběny v rozsahu průměrů 7,7 mm s 10 mm dlouhým krčkem. Šířka je v rozsahu 0,7 až 2,5 mm. Minimální otvor pro tento nástroj je 8 mm. Nejlepší volba pro výrobu zápichů a drážek pro O kroužky v otvorech nerotačních součástí.
MM TS-45: Výměnná karbidová hlavice průměru 7,7 mm s dlouhým krčkem a vrcholovým úhlem břitů pro srážení hran 45°. Konstruováno speciálně pro srážení hran v malých otvorech a dutinách.
MM EC-4: Výměnná karbidová hlavice průměru 5 mm se 4 břity,úhel stoupání šroubovice 30° a 45°. Jedná se o rozměrové rozšíření sortimentu směrem dolů až na průměr 5 mm, který dlouho na trhu chyběl a nahrazuje tak monolitní karbidové frézy v dolní rozměrové hranici.
MM EB: Výměnná kulová karbidová hlavice průměru 5 mm se 2 nebo 4 břity, úhel stoupání šroubovice 38° nebo 30°. Jedná se o rozměrové rozšíření sortimentu směrem dolů až na průměr 5 mm, který dlouho na trhu chyběl a nahrazuje tak monolitní karbidové frézy v dolní rozměrové hranici. Určeno pro kopírovací frézování.
MM S-A-N: Osazená válcová stopka MULTIMASTER s vnitřním chlazením a vývodem paralelně podél krčku pro přívod chladiva ke každému břitu.
Závěrem lze jen potvrdit, že v ISCARu opravdu „…inovace nikdy nekončí“. Protože i u tak variabilního a již bohatého nástrojového systému jako je MULTIMASTER, dokáže tato firma stále něco doplňovat a přinášet novinky do praxe.