
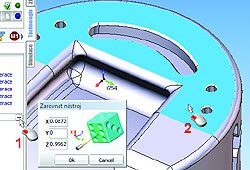
SprutCAM se řadí mezi produkční CAM systémy. Výhradním dodavatelem systému SprutCAM na český trh je konstrukční kancelář SoliCAD s.r.o. SprutCAM je lokalizován do českého jazyka a s jeho pomocí lze programovat CNC stroje frézovací, soustružnické a stroje pro elektroerozívní drátové řezání, případně řezání paprskem. Ovládá jak jednokanálové stroje, tak stroje řízené z několika souběžně běžících kanálů. Možnosti jak řídit nestandardní komponenty stroje př. lunety, lapače obrobků, koník atd., jsou prakticky neomezené. V systému lze definovat vlastní mechanismy s až 30 pohyblivými osami, z nichž každá může být ovládána přímo z prostředí PC stanice. SprutCAM umožní technologovi využít cyklů pro tříosé, čtyřosé a pětiosé frézování, dvouosé soustružení, řezání drátem a paprskem. Programátoři soustružnicko-frézovacích center uvítají skutečnost, že cykly pro poháněné nástroje jsou totožné se standardními frézovacími cykly. Stačí pouze zvolit formát výstupu pro cyklus (souřadnice kartézské, polární, cylindrické) a systém hned vygeneruje požadované dráhy. Způsob jakým systém pracuje umožňuje naprogramovat například obrobení na válcové ploše cyklem pro tříosé frézování, a to bez nutnosti rozvinu obráběného tvaru do roviny.
SprutCAM řeší polohování rotačních os (indexování) na frézovacích centrech, posuny počátků a transformaci souřadných systémů. Systém stroje může, ale také nemusí plně podporovat práci s komponenty tříosých center, jakými jsou úhlové hlavy, děličky a další zařízení. SprutCAM lze snadno nastavit nejen pro tato zařízení, ale i pro konkrétní konfiguraci řídicího systému stroje. Mezi technologické operace prováděné nejčastěji na celé řadě obrobků patří bezesporu hrubování, frézování drážek ať již v ploše rovinné či válcové, vyvrtávání děr a mnohé další zakončené začišťovacími a dokončovacími operacemi.
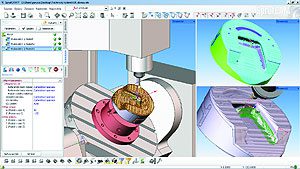 Uveďme si nyní pár příkladů z mnoha technologických operací, kdy nám SprutCAM ukáže svoji přidanou hodnotu.
Obrábění děr
Součástí operace pro obrábění děr je jejich automatické rozpoznání. V nabídce je možné definovat, zda hledat jen slepé díry nebo průchozí, rozmezí hledaných průměrů a některé další nástroje. Rozpoznáním programátor získá pozice děr i hloubky. Veškeré hodnoty lze dodatečně upravovat, což je výhodné právě pro určení hloubky závitu, předvrtání i v jiných případech, kdy hodnoty operace neodpovídají tvaru na modelu. Nejdříve tedy vytvoříme vyvrtání díry. Hotovou operaci zkopírujeme pro závit a sražení. Pro cykly pak nastavíme technologické parametry a pro závit udáme manuálně požadovanou hloubku a pro sražení hloubku odvodíme podle změřeného vnějšího průměru sražení a vrcholového úhlu nástroje. Spustíme výpočet a hotovo.
Nestandardní drážky
Pro drážku půlměsíce zvolíme hrubování postupným snižováním v ose drážky (rampování) a poté ji s poloměrovou korekcí dokončíme. V záložce „2D geometrie“ můžeme nakreslit dráhu, kterou bude opisovat střed nástroje při hrubování. SprutCAM nabízí i možnost označit jednu z hran drážky a určit na ní přídavek. Při šířce drážky 16 mm stačí na hranu volit přídavek 8 mm, a tím docílíme toho, aby se osa nástroje pohybovala v jejím středu. Začištění s korekcí je již jednoduché. Cyklus zkopírujeme a za geometrii označíme navazující hrany jdoucí kolem drážky.
Finální fáze projektu
Nakonec přistoupíme ke kontrole technologických dat, vytvoření dokumentace pro obsluhu stroje a především vygenerování NC-kódu. Po překontrolování postupu na kolize a projití technologických dat můžeme generovat data výstupní. Vytvořená dokumentace je ve formátu *.html a po vytvoření je ihned zobrazena v prohlížeči. Formát stránek lze přednastavit v šablonách dokumentu a lze do něj doplnit například firemní loga a vlastní texty. Standardně dokument obsahuje informace z editačního dialogu včetně obrázků, seznam všech použitých nástrojů s poznámkami z jednotlivých operací či označením typu nástroje s čísly operací, kde je nástroj použit. Nechybí seznam operací celého postupu s odhadem jejich trvání, jenž je na konci seznamu sečten. Zbývá vybrat postprocesor, kterým zpracujeme CLData a vygenerujeme NC-kód. Získáme textový soubor, jehož obsah vidíme ihned v náhledu, případně si jej můžeme nechat automaticky zobrazit v jakémkoli textovém editoru. Soubor přeneseme do CNC stroje a tím je práce v CAM systému ukončena.
Autor: Ing. Adam Guryča
www.sprutcam.cz
www.solicad.com