
spojování CMT při výrobě karosérií
Zkušení výrobci z průmyslu zpracování kovů požadují od tepelných spojovacích procesů začlenění do výrobního rytmu, vysokou kvalitu spojování i v nepříznivých podmínkách, začlenitelnost do procesů a hospodářsky přesvědčivé výsledky. Tyto vlastnosti vykazuje spojování CMT při výrobě karosérií u společnosti Opel. Postup se osvědčil jak při svařování, tak i při pájení. Odpadají nežádoucí vedlejší účinky, jako vznik odstřiků a podléhání korozi v oblasti švu, a deformace je minimální.
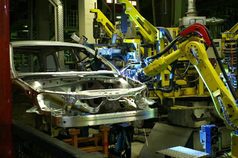
V oddělení karosárny závodu 1 společnosti Opel v Bochumi v německé spolkové zemi Severní Porýní – Vestfálsko procházejí karosérie jednotlivými robotickými články používajícími pájecí a svářecí techniku CMT (Cold Metal Transfer). Svařovací proces CMT nahrazuje schopnosti zkušených mistrů ručního svařování a začleňuje operaci spojení 6mm dveřního pantu s 0,8mm plechem karosérie do rytmu pásové výroby. Stupeň obtížnosti se přitom dodatečně zvyšuje, neboť spojované plochy vnějšího povrchu sloupku A a B a dveřního pantu neprobíhají souběžně, ale tvoří klínovou spáru o rozměrech od 0 do 3 mm.
„Zhruba 50 robotů u nás v současné době pájí nebo svařuje pomocí elektrického oblouku. Jejich počet se bude oproti počtu robotů na odporové bodové svařování zvyšovat,“ předpovídá Hans-Jürgen Pawlik, vedoucí plánování a výroby v závodě společnosti Opel v Bochumi. V současné době 16 robotů pájí a svařuje pomocí systémů CMT od společnosti Fronius.
První výrobní zkušenosti s technologií CMT sbírali zaměstnanci bochumského závodu Opel při pájení. Na spodku karosérií se musí spojovat poměrně široké spáry. Dříve vyžadovalo svařování a pájení metodou MIG/MAG (kov – ochranný plyn) náročné dokončovací práce. Vysoký prostup tepla vedl k deformaci plechu, k poškození zinkové vrstvy a k odstřikům. Tyto nevýhody jsou nyní odstraněny díky používání metody pájení CMT: Od začátku roku 2005 osm robotů dokonale pájí příslušná spojovaná místa pomocí systému TransPuls Synergic 4000 CMT.
Inženýr Pawlik shrnuje: „Díky zkrácení doby taktu můžeme vyrovnat plynulost zpracování v dosud problémové stanici svařování. Díky bezrozstřikovému pájení máme méně výpadků u hořáků. A přemostění spár metodou CMT je vyšší, než jakého lze dosáhnout pomocí pájení MIG/MAG.“ On i ostatní zkušení uživatelé přisuzují výhody oproti běžným procesům MIG/MAG speciálním vlastnostem inovativní technologie CMT: Vratný pohyb drátu (až 90 Hz) podporuje odkapávání, minimalizuje prostup tepla, snižuje zkřivení materiálu, zvyšuje přemostění spár, vytváří nejnižší odstřikování a podporuje metalurgicky dokonalé spojení spojovaných dílů. http://www.fronius.cz