
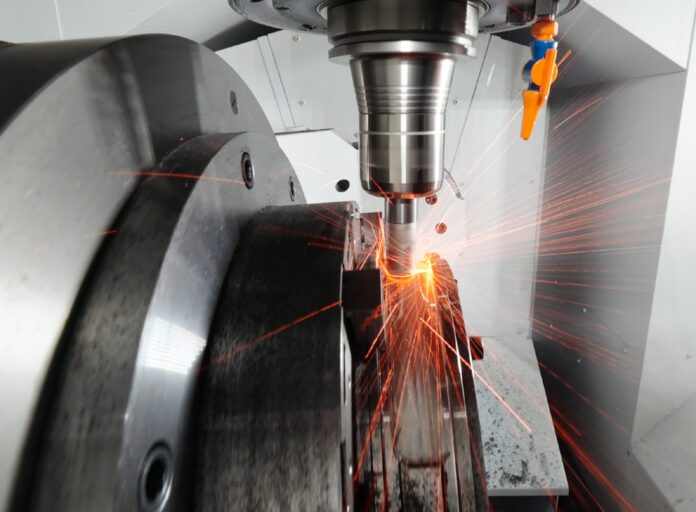
Zkoušky keramických destiček často selžou dříve, než vůbec pořádně začnou. Pro většinu obráběčů existuje pravidlo, které se během jejich profesní kariéry mnohokrát osvědčilo: když si nejste jistí, zpomalte. Řezná hrana se opotřebovává příliš rychle? Snižte řeznou rychlost.
Proces je nestabilní? Zpomalte. Destička začíná vykazovat známky poškození? Opět pomůže nižší rychlost. Při obrábění slinutým karbidem je tento instinkt často správný. Problém nastává ve chvíli, kdy obráběč poprvé vyzkouší keramický řezný nástroj. Aplikační technik například doporučí při hrubování zvýšit řeznou rychlost z 250 na 900 m/min. Operátor se podívá na stroj, potom na destičku a nakonec na technika. Téměř čtyřikrát vyšší rychlost? Vždyť vyšší rychlost přece znamená více tepla, větší opotřebení a vyšší riziko.
A tak začne například na 400 m/min.
Výsledek? Nízká životnost nástroje, neočekávané opotřebení a neuspokojivá produktivita. Závěr pak může znít jednoduše: „Keramika u nás nefunguje.“
Ve skutečnosti ale keramická destička často nikdy nedostala příležitost pracovat v podmínkách, pro které byla navržena.
Teplo nemusí být nepřítel
Zásadní rozdíl spočívá v tom, jak keramické řezné materiály pracují s teplem.
Při konvenčním obrábění slinutým karbidem je vysoká teplota obvykle nežádoucí. Urychluje opotřebení nástroje, zkracuje jeho životnost a může negativně ovlivnit stabilitu procesu. U obrábění keramikou však může být situace opačná.
To je patrné zejména při vysokorychlostním obrábění žáruvzdorných superslitin, například slitin na bázi niklu. Ty si při běžných teplotách zachovávají velmi vysokou pevnost. Se zvyšující se teplotou však jejich odpor proti deformaci klesá. Přibližně kolem 800 °C se materiál začíná výrazněji tepelně změkčovat, a jeho obrábění se tak stává snazším.
Keramické řezné materiály přitom dokážou při těchto vysokých teplotách zachovat tvrdost a odolnost proti opotřebení lépe než běžné druhy slinutého karbidu.
Vzniká tak poměrně neobvyklá situace: vyšší teplota v místě řezu může pomoci obráběnému materiálu, zatímco keramická řezná hrana si stále zachovává potřebné vlastnosti.
Výsledkem mohou být nižší řezné síly, vyšší úběr materiálu a především výrazně vyšší produktivita.
Právě proto mohou doporučené řezné rychlosti keramických nástrojů působit na zkušeného obráběče až překvapivě agresivně. Nejde pouze o to obrábět rychleji. Cílem je vytvořit takové tepelné podmínky, při kterých začne technologie pracovat efektivně.
Cena přílišné opatrnosti
Teorii je snadné pochopit. Přenést ji do výroby je ale podstatně obtížnější.
Při první zkoušce keramických nástrojů mnoho uživatelů automaticky sníží doporučenou řeznou rychlost. Zdá se to jako rozumné preventivní opatření. U keramiky však může mít přesně opačný efekt.
Při příliš nízké řezné rychlosti nemusí teplota v oblasti řezu dosáhnout úrovně potřebné k tepelnému změkčení obráběného materiálu. Ten zůstává obtížně obrobitelný, rostou řezné síly a současně klesá produktivita.
Při jednom hrubovacím frézování slitiny Inconel 718 například zvýšení řezné rychlosti z přibližně 400 m/min na více než 1 000 m/min vedlo k výraznému zkrácení doby obrábění a současně k nižšímu opotřebení než při nižších rychlostech.
Pro uživatele přecházející ze slinutého karbidu na keramiku může jít o zásadní zkušenost. Ukazuje totiž, že u této technologie nemusí být vyšší řezná rychlost problémem – naopak může být podmínkou úspěchu.
Nejde jen o rychlost
To samozřejmě neznamená, že obrábění keramikou spočívá pouze ve zvýšení otáček vřetena a očekávání dobrého výsledku.
Stejně jako jiné pokročilé řezné technologie vyžaduje keramika správně nastavené aplikační podmínky. Zásadní je především tuhost celého systému. Stabilní upnutí obrobku, bezpečné upnutí nástroje, minimální vyložení a sestava bez vibrací jsou základními předpoklady spolehlivého výkonu.
Při frézování pomáhají plynulé dráhy nástroje a omezení přerušovaného řezu, které minimalizují rázové zatížení řezné hrany. Při soustružení je důležitý stabilní záběr a konstantní řezné podmínky.
Samostatnou otázkou je chlazení. Při frézování keramickými nástroji se obvykle obrábí za sucha. Vysoké teploty jsou součástí procesu a přerušovaný přívod chladicí kapaliny může vyvolat tepelný šok a poškodit řeznou hranu.
Při soustružení lze naopak chladicí kapalinu často úspěšně použít. Řezná hrana totiž zůstává v nepřetržitém záběru, a nedochází tak k opakovaným cyklům prudkého zahřívání a ochlazování typickým pro frézování.
Když nastane problém, nemusí být řešením zpomalení
Právě zde se ukazuje největší rozdíl mezi slinutým karbidem a keramikou.
U karbidu může být snížení řezné rychlosti přirozenou reakcí na problémy v procesu. U keramiky by však řezná rychlost měla být při vzniku potíží jen zřídka prvním parametrem, který uživatel sníží.
Mnohem častěji je třeba hledat příčinu v nestabilitě procesu, vibracích, upnutí, geometrii nástroje nebo způsobu záběru.
Keramické destičky proto nelze vnímat pouze jako další druh slinutého karbidu. Jde o odlišnou technologii řezných materiálů, která je navržena pro jiné pracovní podmínky a jiný výkonnostní rozsah.
Jiná technologie, jiné návyky
Největší překážkou při zavádění keramických nástrojů tak někdy není samotný stroj, destička ani obráběný materiál. Je jí změna návyků, které si obráběč vybudoval během let úspěšné práce se slinutým karbidem.
Díky dlouholetým zkušenostem s vývojem keramických řezných materiálů nabízí NTK Cutting Tools portfolio řešení pro obrábění žáruvzdorných superslitin i litin. Patří mezi ně například materiály SiAlON určené pro vysokorychlostní hrubování HRSA nebo keramická řešení optimalizovaná pro šedou a tvárnou litinu.
Pro výrobce může být keramika cestou k produktivitě, které s konvenčními karbidovými nástroji není vždy možné dosáhnout.
Až vám tedy příště doporučená řezná rychlost pro keramickou destičku bude připadat příliš agresivní, může být užitečné odolat instinktu zacházet s ní stejně jako se slinutým karbidem.
Doporučená rychlost není vysoká pouze proto, že ji keramická destička dokáže vydržet. Je vysoká proto, že právě v tomto rozsahu může tato technologie začít skutečně fungovat.
O společnosti NTK Cutting Tools
NTK Cutting Tools, člen skupiny IMC, je globálním dodavatelem pokročilých řešení řezných nástrojů pro průmysl obrábění kovů. Společnost je uznávána pro své odborné znalosti v oblasti keramických nástrojů pro obrábění při vysokých teplotách a jako specialista na aplikace miniaturního obrábění a švýcarského typu soustružení, kde jsou přesnost a stabilita procesu klíčové. Díky široké nabídce řešení řezných nástrojů pomáhá NTK výrobcům zvyšovat produktivitu, zajišťovat stabilitu procesů a zlepšovat efektivitu využití zdrojů v náročných odvětvích, včetně leteckého, automobilového, zdravotnického, elektronického a strojírenského průmyslu.